催化剂回收与纯净分离 从石油化工到食品医药的跨领域技术演进
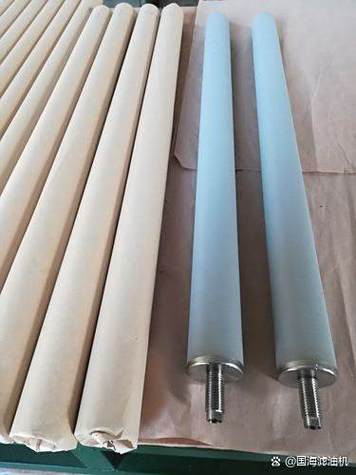
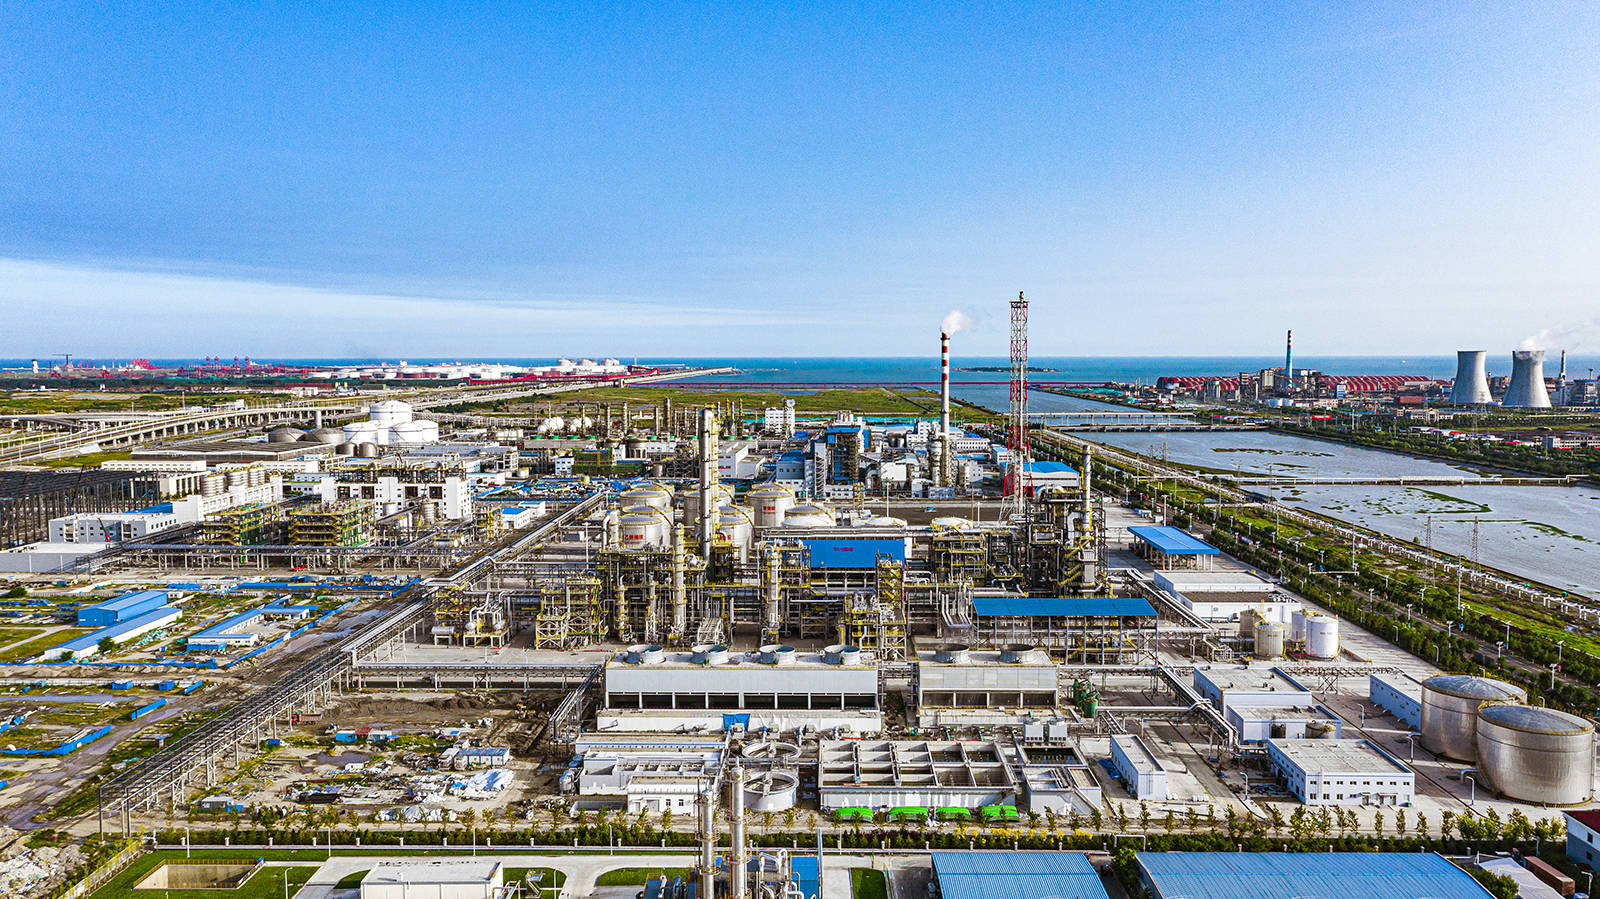
在现代化工与制造业的宏大图景中,催化剂被誉为“工业的心脏”,而分离与纯化技术则如同“工业的肾脏”。从石油化工的催化剂回收,到食品医药的纯净分离,再到工业化工催化剂的精密应用,这一系列技术链条不仅关乎资源利用效率与生产成本,更深刻影响着产品质量、环境可持续性与人类健康。本文将以这三者为线索,探讨其技术逻辑与产业价值。\n\n一、石油化工中的催化剂回收:资源循环与降本增效\n\n石油化工是催化技术应用最密集的领域,催化裂化、加氢精制、重整等核心工艺均依赖贵金属或过渡金属催化剂。这些催化剂在使用过程中会因积炭、中毒或烧结而失活,若直接废弃,不仅造成铂、钯、镍、钴等贵重资源流失,还可能带来重金属污染。\n\n因此,催化剂回收成为石化行业的关键环节。主流回收方法包括:火法冶金(高温熔炼富集金属)、湿法冶金(酸浸、萃取、沉淀分离)、以及新兴的生物浸出与离子液体萃取。以铂重整催化剂为例,废剂经焙烧脱碳、氯化浸出、溶剂萃取后,可回收纯度99.9%以上的铂,重新用于催化剂制备。\n\n回收的意义远不止降本:它减少了对原生矿产的依赖,降低了能耗与碳排放,并形成了“催化剂—工艺—回收—再生”的闭环。在当前原料价格波动与环保趋严的背景下,高效的催化剂回收已成为石化企业竞争力的核心指标之一。\n\n二、食品医药中的纯净分离:安全性与高纯度需求\n\n当视点从石化行业转向食品与医药,催化与分离的目标从“转化效率”转向了“纯净安全”。食品添加剂、功能成分、原料药及生物制剂的生产,往往涉及复杂混合物中目标成分的高纯度获取。\n\n以发酵法生产维生素C或抗生素为例,发酵液中含有菌体、蛋白质、色素、盐类目和副产物,需要经过离心、超滤、吸附、色谱分离、结晶等多级纯化。在此类“纯净分离”中,催化技术同样扮演角色——如固定化酶催化、生物催化转化,可在温和条件下高选择性地合成目标分子,减少副产物和溶剂残留。\n\n食品级与医药级分离的核心指标是:无有毒残留、无异构体杂质、无热原、且批次间稳定性高。为此,模拟移动床色谱、膜分离(纳滤/反渗透)、分子蒸馏、超临界CO₂萃取等技术被广泛应用。这些技术虽成本较高,但直接关系到临床用药安全与消费者健康,因此必须追求“极致纯净”。\n\n值得注意的是,石化领域中用于催化剂回收的萃取与吸附原理,常被“降维”应用到食品医药分离中,只是对材料洁净度和溶剂安全性提出了更高要求。这种原理相通、标准迥异的跨领域迁移,体现了化工分离技术的通用性带来的融合趋势。\n\n有人工智能辅助的工艺优化,正使催化剂设计从“经验试错”迈入“理性设计”时代。\n\n从石化大宗的金属回收,到食品医药不批次间的稳定性。也是将催化反应的适应范围不断拓宽、适应性生成能力持续提升的过程。\n\n\n从石油化工的催化剂回收,到食品医药的纯净分离,也是对一个国家精细制备化学品水平从“大体纯净”到要求越来越具体的路标。进入化工综合提取能力高的技术精细化时代。看似分离独立的热点。
如若转载,请注明出处:http://www.hbsxchj.com/product/37.html
更新时间:2026-10-05 19:38:46